Hola amigos Bloggeros, comenzamos con otra entrada sobre las prácticas en el taller.
Por suerte ya me recuperé del brazo y ya puedo empezar a realizar prácticas como todos.
Hoy comenzamos como el otro día, unos fuimos al cuarto de soldadura a seguir soldando y otros a seguir con la primera práctica.
Para empezar, fuimos a por unos recortes de chapa de 3mm para empezar a soldar, utilizamos la rotaflex para ello. Para cortar más cómodamente utilizamos unas borriquetas para apoyar la chapa, unos aguantaban la chapa y otros cortaban con la rotaflex.
Posteriormente nos fuimos hacia el cuarto de soldadura y preparamos las máquinas de soldar, las soldadoras por electrodo revestido.
Empezamos a soldar plaquitas en plano lo primero de todo, para comenzar de una forma más sencilla. Cuando ya llevábamos un buen rato soldando, fuimos a enseñar los resultados a Pablo.
Después de haberlo enseñado, Pablo nos explicó los puntos que debíamos mejorar y cómo hacerlo.. Para ello se puso la careta, y se fué con nosotros al cuarto de soldadura y nos explicó los pasos más importantes a seguir, cómo debíamos regular la máquina, la posición del electrodo, la soldadura en ángulo...
Después de terminar la explicación nos pusimos a soldar en ángulo, y tras varias piezas de prácticas acabamos la clase por hoy.
Para terminar la clase vamos con la última parte, que no la menos importante, LIMPIAR EL TALLER.
Un saludo y hasta la próxima Bloggeros!!!!!
miércoles, 2 de diciembre de 2015

PRÁCTICAS EN EL TALLER (DÍA 5/11/15)
Hola amigos de Blogger... Hoy comenzamos a hablar sobre las prácticas que hacemos en el taller. Hoy día 5/11/15 es el primer día que bajamos a trabajar al taller, es decir, a mancharnos las manos. Justamente el viernes pasado tube un accidente con un quad y me fracturé el radio, asique nos tocó mirar.
 Primero charlamos un poco de lo que ibamos a hacer durante el año, y las piezas que ibamos a realizar. Como en cualquier lugar hay gente que tiene mejor o peor destreza en algunas cosas, o que sabe o no hacer determinadas cosas. Por tanto el profesor preguntó a la clase que quien sabía soldar o no, para que unos empezaran soldando y otro cortando chapas para realizar las primeras prácticas.
Ami me tocó esperar para desempeñar mis habilidades y por ello me tocó mirar, intentando ayudar un poco a los compañeros que tuvieran alguna dificultad en cosas que les podría ayudar.
Por hoy, concluimos ésta entrada de hoy.
Un saludo, y hasta la próxima!!

Ami me tocó esperar para desempeñar mis habilidades y por ello me tocó mirar, intentando ayudar un poco a los compañeros que tuvieran alguna dificultad en cosas que les podría ayudar.
Por hoy, concluimos ésta entrada de hoy.
Un saludo, y hasta la próxima!!
lunes, 30 de noviembre de 2015
MECANIZADO BÁSICO
Hola amigos lectores de mi blog, hoy toca una nueva entrada que compartiros. Vamos a comentar un tema muy importante en nuestra asignatura, lo básico que debemos saber antes de trabajar en nuestro taller. El mecanizado básico nos sirve para realizar tareas muy importantes en el taller, que pueden ser el trazado, limado, taladrado, serrado, roscado... Hoy vamos a explicar cada una de ellas, como debemos hacerlas, sus herramientas, etc...
Vamos a comenzar hablando sobre el trazado de piezas;
Trazar es la operación por la cual se realizan líneas sobre una pieza para que sirvan de referencia a la hora de realizar los distintos procesos de mecanizado sobre esta. Las herramientas y útiles con los que se realizan estas líneas son variados.
Hay distintos tipos de trazados sobre las piezas:
- Trazado en plano, es decir sobre una parte plana (de una chapa)que no representa complicación.

- Trazado al aire, en la cual hay que realizar trazado sobre varias caras de una pieza que representan una mayor complicación.
Un gramil con una plataforma se desliza sobre un mármol. La plataforma tiene una regla graduada y un nonio con una punta para trazar lineas sobre el metal. Con tan solo ajustar la altura aproximar la punta, presionar un poco y deslizar la plataforma obtenemos una linea trazada sobre el metal ( ya sea en superficie plana curva o circular)

Vamos a ver los instrumentos de trazado...
-Rotuladores de trazado.
-Punta de trazar.
-Gramil.
-Granete.
-Marcadores(letras, números)
-Compás.
Vamos a ver como se realiza los controles dimensionales, la medición dimensional es la encargada de medir la forma de las piezas: longitudes, diámetros, espesores, etc.
Comenzamos con la herramienta mas simple de todas, la REGLA
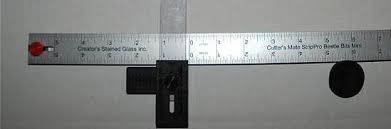 Es un instrumento útil para trazar segmentos rectilíneos en las chapas o piezas, con la ayuda de la punta de trazar. Sus longitudes son variadas, van desde 1hasta 2 metros de longitud. Suelen venir con graduaciones de diversas unidades de medida, como milímetros, centímetros, decímetros y pulgadas, aunque también las en ambas unidades de medida.
GONIÓMETRO
 Un goniómetro o transportador de ángulos es un instrumento de medición de ángulos (agudos 90º>, llanos 180º o obtusos >180º) con forma de semicírculo o círculo graduado (de grado en grado), en 180º o 360º, utilizado para medir o construir ángulos. Este instrumento permite medir ángulos entre dos objetos.
CALIBRE
 El calibre o pie de rey es un instrumento de acero aleado, que se utiliza para la medición para longitudes, es el más universal que existe. Consta de una "regla" con una escuadra en un extremo, sobre la cual se desliza otra destinada a indicar la medida en una escala. Permite apreciar longitudes de 1/10, 1/20 y 1/50 de milímetro utilizando el nonio. Mediante piezas especiales en la parte superior y en su extremo, permite medir dimensiones internas y profundidades. Posee dos escalas: la inferior milimétrica y la superior en pulgadas.
MICRÓMETRO
 El micrómetro o tornillo de Palmer, es un instrumento de medición cuyo funcionamiento está basado en el tornillo micrométrico que sirve para medir las dimensiones de un objeto con alta precisión, del orden de centésimas de milímetros (0,01 mm) y de milésimas de milímetros (0,001 mm) (micra). Está formado por dos puntas que se aproximan entre sí mediante un tornillo de rosca fina, el cual tiene grabado En su contorno una escala. La escala incluye un nonio y las longitudes máximas de medida del micrómetro de exteriores normalmente es de 25 mm aunque también existen de 30mm.
ALEXÓMETRO
 El alexómetro es un instrumento de medición que se utiliza para medir o verificar la concentricidad o los diámetros de las piezas. Su funcionamiento y forma es muy parecida a la del micrómetro y está formado por unos palpadores alojados en una carcasa de acero en su extremo (que es con lo que medimos), y un cilindro dividido en milímetros junto a un nonio, que puede ser normal, analógico o digital.
RELOJ COMPARADOR
 Un reloj comparador es un instrumento de medida que transforma el movimiento rectilíneo de los palpadores o puntas de contacto en movimiento circular de las agujas. Se utiliza en los talleres e industrias para la verificación de piezas y que por sus propios medios no da lectura directa, pero que es útil para comparar las diferencias que existen en la cota de varias piezas que se quieran verificar. La capacidad para detectar la diferencia de medidas es posible gracias a un mecanismo de engranajes y palancas, que van metidos dentro de una caja metálica de forma circular. Dentro de esta caja se desliza un eje, que tiene una punta esférica que hace contacto con la superficie. Este eje, al desplazarse, mueve la aguja del reloj, y hace posible la lectura directa y fácil de las diferencias de medida.
Pasamos a otra forma de mecanizado básico, en éste caso, el limado;
Limar es una de las operaciones básicas de mecanizado, que tiene como objetivo eliminar material sobrante de una pieza metálica, desbastando o arrancando pequeñas virutas con ayuda de una lima, hasta dejar una forma adecuada a lo que se necesita.
Debemos tener en cuenta: elección de la lima, posición del operario, comprobación durante el limado etc.
Una lima es una barra plana o pletina de acero templado, que tiene labrada hileras de pequeños dientes a modo de pequeñas pirámides con picos y filos cortantes.
Diferentes tipos de limas;

Uso de los distintos tipos de limas;

Limpieza de la lima;
Para quitar los restos de la lima se debe usar la carda, que es un un cepillo de almbre adecuado, siempre en sentido del picado.

Pasamos a otro método de mecanizado manual, el SERRADO MANUAL;
La operación de serrado manual consiste en el corte por desbaste o arranque de viruta del material mediante una sierra de mano, con movimientos de vaivén de la sierra sobre la pieza a cortar.
La sierra de mano está compuesta por;
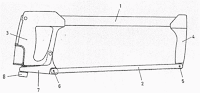
1-Arco o soporte, 2-hoja de sierra con dientes en un lado, 3-asa de la sierra, 4-sujección, 5- taco fijo o punto de fijación, 6-taco móvil, 7-brazo o tensor de hoja de sierra, 8-palomilla o tuerca para tensar hoja de sierra.
Otra característica es el TRISCADO de los dientes, es decir su colocación, generalmente no van uno detrás de otro para que la hoja no se quede atrapada en el mismo corte que va realizando, ya que este es mas ancho que el espesor de la misma hoja.


POSICIÓN PARA EL SERRADO.
Debemos colocar un pie atrás de apoyo y otro apuntando hacia la pieza a cortar con la sierra, tras esto debemos coger la sierra por el mango y el otro extremo del arco, después realizar el gesto de avance ejerciendo fuerza para el corte y en el retroceso relajar los brazos para no dañar el triscado y que este vuelva resbalando por el corte hecho.

Ahora vamos a explicar el TALADRADO;
Para comenzar con ésta técnica, vamos a ver los distintos taladros que podemos encontrarnos;
BERBIQUÍ.
El berbiquí es la herramienta manual antecesora del taladro y prácticamente está hoy día en desuso salvo en algunas carpinterías antiguas. Solamente se utiliza para materiales blandos.

TALADRO MANUAL.
Es una evolución del berbiquí y cuenta con un engranaje que multiplica la velocidad de giro de la broca al dar vueltas a la manivela.
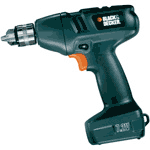
 TALADRO ELÉCTRICO.
Es la evolución del anterior que surgió al acoplarle un motor eléctrico para facilitar el taladrado. Su versatilidad le permite no solo taladrar, sino otras muchas funciones (atornillar, lijar, pulir, desoxidar, limpiar, etc.) acoplándole los accesorios necesarios.

TALADRO DE COLUMNA.
Es un taladro estacionario con movimiento vertical y mesa para sujetar el objeto a taladrar. La principal ventaja de este taladro es la absoluta precisión del orificio y el ajuste de la profundidad.

CÓMO SUJETAR PIEZAS AL TALADRAR:
Sujetaremos la pieza a taladrar con una mordaza, una mordaza es una herramienta que mediante un mecanismo de husillo o de otro tipo permite sujetar por fricción una pieza presionándola en forma continua.

También podremos sujetar las piezas con un tornillo de banco, o, sino con unas mordazas.
HERRAMIENTAS DE CORTE EN EL TALADRADO
La broca es una pieza metálica de corte que crea orificios circulares en diversos materiales cuando se coloca en una herramienta mecánica como taladro, berbiquí u otra máquina. Su función es formar un orificio o cavidad cilíndrica.
Para elegir la broca adecuada al trabajo se debe considerar la velocidad a la que se debe extraer el material y la dureza del mismo. La broca se desgasta con el uso y puede perder su filo, siendo necesario un reafilado, para lo cual pueden emplearse máquinas afiladoras, utilizadas en la industria del mecanizado. También es posible afilar brocas a mano mediante pequeñas amoladoras, con muelas de grano fino.
TIPOS DE BROCAS:

1-.BROCAS PARA METALES:
Sirven para taladrar metal y algunos otros materiales como plásticos por ejemplo, e incluso madera cuando no requiramos de especial precisión. Están hechas de acero rápido (HSS), aunque la calidad varía según la aleación y según el método y calidad de fabricación
Existen principalmente las siguientes calidades:
- HSS LAMINADA. Es la más económica de las brocas de metal. Es de uso general en metales y plásticos en los que no se requiera precisión. No es de gran duración.
- HSS RECTIFICADA. Es una broca de mayor precisión, indicada para todo tipo de metales semiduros (hasta 80 Kg./mm²) incluyendo fundición, aluminio, cobre, latón, plásticos, etc. Tiene gran duración.
- HSS TITANIO RECTIFICADA. Están recubiertas de una aleación de titanio que permite taladrar todo tipo de metales con la máxima precisión, incluyendo materiales difíciles como el acero inoxidable. Se puede aumentar la velocidad de corte y son de extraordinaria duración. Se pueden utilizar en máquinas de gran producción pero necesitan refrigeración.
- HSS COBALTO RECTIFICADA. Son las brocas de máxima calidad, y están recomendadas para taladrar metales de todo tipo incluyendo los muy duros (hasta 120 Kg./mm²) y los aceros inoxidables. Tienen una especial resistencia a la temperatura, de forma que se pueden utilizar sin refrigerante y a altas velocidades de corte.
2-.BROCAS DE TRES PUNTAS PARA MADERA
Son las más utilizadas para taladrar madera y suelen estar hechas de acero al cromovanadio. Existen con diferentes filos, pero no hay grandes diferencias en cuanto a rendimiento. En la cabeza tiene tres puntas, la central, para centrar perfectamente la broca, y las de los lados que son las que van cortando el material dejando un orificio perfecto. Se utilizan para todo tipo de maderas: duras, blandas, contrachapados, aglomerados, etc.

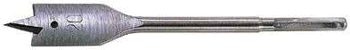
3-.BROCAS PLANAS O DE PALA PARA MADERA
Cuando el diámetro del orificio que queremos practicar en la madera es grande, se recurre a las brocas planas, pues permiten poder introducirlas en el portabrocas del taladro, ya que el vástago no varía de tamaño. Son un poco más difíciles de usar, pues hay que mantener firme la perpendicularidad del taladro, por lo que es muy recomendable usar un soporte vertical.

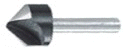
4-. BROCAS DE AVELLANAR
Sirven para el embutido en la madera de tornillos de cabeza avellanada. Se utilizan después de haber hecho el orificio para el tornillo con broca normal. Para madera las hay manuales (con mango). Si se utilizan con taladro eléctrico es muy recomendable utilizar un soporte vertical.

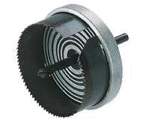
5-.CORONAS O BROCAS DE CAMPANA
Para hacer orificios de gran diámetro, se utilizan las coronas o brocas de campana. Estas brocas las hay para todo tipo de materiales (metales, obra, madera, cristal). Consisten en una corona dentada en cuyo centro suele haber fijada una broca convencional que sirve para el centrado y guía del orificio. La más utilizada en bricolaje es la de la siguiente foto, que incluye variedad de diámetros en una sola corona.

VAMOS A VER LAS MEDIDAS DE SEGURIDAD AL TALADRAR:
1.- Protegerse la vista con gafas adecuadas. Normalmente no pasará nada, pero ante la posibilidad de que una esquirla o viruta se introduzca en un ojo, conviene no pasar por alto esta medida de protección.
2.- También es muy importante utilizar la broca adecuada al material a trabajar, pues de lo contrario, aparte de que no se realizará bien el trabajo, podemos tener un accidente.
3.- Nunca forzar en exceso la máquina y mantenerla siempre perfectamente sujeta durante el taladrado, si es posible mediante un soporte vertical.
4.- Sujetar firmemente la pieza a trabajar. Sobre todo las piezas pequeñas, láminas o chapas delgadas conviene que estén perfectamente sujetas, ya que al ser ligeras, se puede producir un efecto de tornillo por el cual en el momento que atravesamos la pieza, ésta sube por la broca pudiendo dañar las manos u otra parte del cuerpo.
5.- Apagar la máquina (mejor desenchufarla) para un cambio de broca o limpieza de la misma
6.- Por último, no conviene olvidar las medidas de seguridad comunes a todos los aparatos eléctricos (no ponerlos cerca de fuentes de humedad o calor, no tirar del cable, etc).
PASAMOS AL APARTADO DE LAS ROSCAS...:
El roscado consiste en la mecanización helicoidal interior (tuercas) y exterior (tornillos) sobre una superficie cilíndrica. Este tipo de sistemas de unión y sujeción (roscas) está presente en todos los sectores industriales en los que se trabaja con materia metálica.
La superficie roscada es una superficie helicoidal, engendrada por un perfil determinado, cuyo plano contiene el eje y describe una trayectoria helicoidal cilíndrica alrededor de este eje.
El roscado se puede efectuar con herramientas manuales o se puede efectuar en máquinas tanto taladradoras y fresadoras, como en tornos. Para el roscado manual se utilizan machos y terrajas.
Los machos y terrajas son herramientas de corte usadas para mecanizar las roscas de tornillos y tuercas en componentes sólidos tales como, metales, madera, y plástico.
MACHO DE ROSCAR:
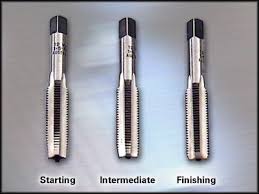
Un macho se utiliza para roscar la parte hembra del acoplamiento (por ejemplo una tuerca). Una terraja se utiliza para roscar la porción macho del par de acoplamiento (por ejemplo un perno).
TERRAJA:
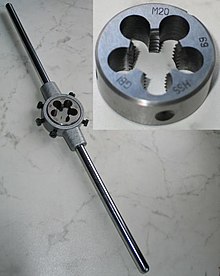
En las industrias y talleres de mecanizado es más común roscar agujeros en el cual se atornilla un perno que crear el tornillo que se atornilla en un agujero, porque generalmente los tornillos se adquieren en las ferreterías y su producción industrial tiene otro proceso diferente. Por esta razón los machos están más a menudo disponibles y se utilizan más.
CARACTERÍSTICAS DE UNA ROSCA:
Tipo de rosca: Hay diferentes tipos de rosca que difieren en la forma geométrica de su filete, pueden ser triangulares, cuadrada, trapezoidal, redonda, diente de sierra, etc.
Paso: Es la distancia que hay entre dos filetes consecutivos. Los pasos de rosca están normalizados de acuerdo al sistema de rosca que se aplique.
Diámetro exterior de la rosca: Es el diámetro exterior del tornillo. También están normalizados de acuerdo al sistema de rosca que se utilice.
Diámetro interior o de fondo
Diámetro de flanco o medio
Ángulo de la hélice de la rosca
Los sistemas principales de roscas para tornillos son: MÉTRICA, WHITWORTH, SELLERS, GAS, SAE, UNF, etc. en sus versiones de paso normal o de paso fino.
Vamos a explicar una de las roscas más utilizadas en nuestro mundillo; La rosca métrica.
La rosca métrica está basada en el Sistema Internacional y es una de las roscas más utilizadas en la unión desmontable de piezas mecánicas. El juego que tiene en los vértices del acoplamiento entre el tornillo y la tuerca permite el engrase. Los datos constructivos de esta rosca son los siguientes:
La sección del filete es un triángulo equilátero cuyo ángulo vale 60º
El fondo de la rosca es redondeado y la cresta de la rosca levemente truncada
El lado del triángulo es igual al paso
El ángulo que forma el filete es de 60º
Su diámetro exterior y el paso se miden en milímetros, siendo el paso la longitud que avanza el tornillo en una vuelta completa.
Se expresa de la siguiente forma: ejemplo: M24x3. La M significa rosca métrica, 24 significa el valor del diámetro exterior en m.m. y 3 significa el valor del paso en mm.
Finalizamos la entrada hasta el momento, más "larga" comentando las diferentes fases de el mecanizado básico. Espero que les haya entretenido mi entrada y se hayan enterado de como funcionan las diferentes formas de mecanizar piezas.
Un saludo y hasta la próxima.
Vamos a comenzar hablando sobre el trazado de piezas;
Trazar es la operación por la cual se realizan líneas sobre una pieza para que sirvan de referencia a la hora de realizar los distintos procesos de mecanizado sobre esta. Las herramientas y útiles con los que se realizan estas líneas son variados.
Hay distintos tipos de trazados sobre las piezas:
- Trazado en plano, es decir sobre una parte plana (de una chapa)que no representa complicación.

- Trazado al aire, en la cual hay que realizar trazado sobre varias caras de una pieza que representan una mayor complicación.
Un gramil con una plataforma se desliza sobre un mármol. La plataforma tiene una regla graduada y un nonio con una punta para trazar lineas sobre el metal. Con tan solo ajustar la altura aproximar la punta, presionar un poco y deslizar la plataforma obtenemos una linea trazada sobre el metal ( ya sea en superficie plana curva o circular)

Vamos a ver los instrumentos de trazado...
-Rotuladores de trazado.
-Punta de trazar.
-Gramil.
-Granete.
-Marcadores(letras, números)
-Compás.
Vamos a ver como se realiza los controles dimensionales, la medición dimensional es la encargada de medir la forma de las piezas: longitudes, diámetros, espesores, etc.
Comenzamos con la herramienta mas simple de todas, la REGLA
GONIÓMETRO

CALIBRE
MICRÓMETRO
ALEXÓMETRO

RELOJ COMPARADOR

Pasamos a otra forma de mecanizado básico, en éste caso, el limado;
Limar es una de las operaciones básicas de mecanizado, que tiene como objetivo eliminar material sobrante de una pieza metálica, desbastando o arrancando pequeñas virutas con ayuda de una lima, hasta dejar una forma adecuada a lo que se necesita.
Debemos tener en cuenta: elección de la lima, posición del operario, comprobación durante el limado etc.
Una lima es una barra plana o pletina de acero templado, que tiene labrada hileras de pequeños dientes a modo de pequeñas pirámides con picos y filos cortantes.
Diferentes tipos de limas;

Uso de los distintos tipos de limas;

Limpieza de la lima;
Para quitar los restos de la lima se debe usar la carda, que es un un cepillo de almbre adecuado, siempre en sentido del picado.

Pasamos a otro método de mecanizado manual, el SERRADO MANUAL;
La operación de serrado manual consiste en el corte por desbaste o arranque de viruta del material mediante una sierra de mano, con movimientos de vaivén de la sierra sobre la pieza a cortar.
La sierra de mano está compuesta por;

1-Arco o soporte, 2-hoja de sierra con dientes en un lado, 3-asa de la sierra, 4-sujección, 5- taco fijo o punto de fijación, 6-taco móvil, 7-brazo o tensor de hoja de sierra, 8-palomilla o tuerca para tensar hoja de sierra.
Otra característica es el TRISCADO de los dientes, es decir su colocación, generalmente no van uno detrás de otro para que la hoja no se quede atrapada en el mismo corte que va realizando, ya que este es mas ancho que el espesor de la misma hoja.


POSICIÓN PARA EL SERRADO.
Debemos colocar un pie atrás de apoyo y otro apuntando hacia la pieza a cortar con la sierra, tras esto debemos coger la sierra por el mango y el otro extremo del arco, después realizar el gesto de avance ejerciendo fuerza para el corte y en el retroceso relajar los brazos para no dañar el triscado y que este vuelva resbalando por el corte hecho.

Ahora vamos a explicar el TALADRADO;
Para comenzar con ésta técnica, vamos a ver los distintos taladros que podemos encontrarnos;
BERBIQUÍ.
El berbiquí es la herramienta manual antecesora del taladro y prácticamente está hoy día en desuso salvo en algunas carpinterías antiguas. Solamente se utiliza para materiales blandos.

TALADRO MANUAL.
Es una evolución del berbiquí y cuenta con un engranaje que multiplica la velocidad de giro de la broca al dar vueltas a la manivela.

Es la evolución del anterior que surgió al acoplarle un motor eléctrico para facilitar el taladrado. Su versatilidad le permite no solo taladrar, sino otras muchas funciones (atornillar, lijar, pulir, desoxidar, limpiar, etc.) acoplándole los accesorios necesarios.
TALADRO DE COLUMNA.
Es un taladro estacionario con movimiento vertical y mesa para sujetar el objeto a taladrar. La principal ventaja de este taladro es la absoluta precisión del orificio y el ajuste de la profundidad.

CÓMO SUJETAR PIEZAS AL TALADRAR:
Sujetaremos la pieza a taladrar con una mordaza, una mordaza es una herramienta que mediante un mecanismo de husillo o de otro tipo permite sujetar por fricción una pieza presionándola en forma continua.

También podremos sujetar las piezas con un tornillo de banco, o, sino con unas mordazas.
HERRAMIENTAS DE CORTE EN EL TALADRADO
La broca es una pieza metálica de corte que crea orificios circulares en diversos materiales cuando se coloca en una herramienta mecánica como taladro, berbiquí u otra máquina. Su función es formar un orificio o cavidad cilíndrica.
Para elegir la broca adecuada al trabajo se debe considerar la velocidad a la que se debe extraer el material y la dureza del mismo. La broca se desgasta con el uso y puede perder su filo, siendo necesario un reafilado, para lo cual pueden emplearse máquinas afiladoras, utilizadas en la industria del mecanizado. También es posible afilar brocas a mano mediante pequeñas amoladoras, con muelas de grano fino.
TIPOS DE BROCAS:

1-.BROCAS PARA METALES:
Sirven para taladrar metal y algunos otros materiales como plásticos por ejemplo, e incluso madera cuando no requiramos de especial precisión. Están hechas de acero rápido (HSS), aunque la calidad varía según la aleación y según el método y calidad de fabricación
Existen principalmente las siguientes calidades:
- HSS LAMINADA. Es la más económica de las brocas de metal. Es de uso general en metales y plásticos en los que no se requiera precisión. No es de gran duración.
- HSS RECTIFICADA. Es una broca de mayor precisión, indicada para todo tipo de metales semiduros (hasta 80 Kg./mm²) incluyendo fundición, aluminio, cobre, latón, plásticos, etc. Tiene gran duración.
- HSS TITANIO RECTIFICADA. Están recubiertas de una aleación de titanio que permite taladrar todo tipo de metales con la máxima precisión, incluyendo materiales difíciles como el acero inoxidable. Se puede aumentar la velocidad de corte y son de extraordinaria duración. Se pueden utilizar en máquinas de gran producción pero necesitan refrigeración.
- HSS COBALTO RECTIFICADA. Son las brocas de máxima calidad, y están recomendadas para taladrar metales de todo tipo incluyendo los muy duros (hasta 120 Kg./mm²) y los aceros inoxidables. Tienen una especial resistencia a la temperatura, de forma que se pueden utilizar sin refrigerante y a altas velocidades de corte.
2-.BROCAS DE TRES PUNTAS PARA MADERA
Son las más utilizadas para taladrar madera y suelen estar hechas de acero al cromovanadio. Existen con diferentes filos, pero no hay grandes diferencias en cuanto a rendimiento. En la cabeza tiene tres puntas, la central, para centrar perfectamente la broca, y las de los lados que son las que van cortando el material dejando un orificio perfecto. Se utilizan para todo tipo de maderas: duras, blandas, contrachapados, aglomerados, etc.

3-.BROCAS PLANAS O DE PALA PARA MADERA
Cuando el diámetro del orificio que queremos practicar en la madera es grande, se recurre a las brocas planas, pues permiten poder introducirlas en el portabrocas del taladro, ya que el vástago no varía de tamaño. Son un poco más difíciles de usar, pues hay que mantener firme la perpendicularidad del taladro, por lo que es muy recomendable usar un soporte vertical.
4-. BROCAS DE AVELLANAR
Sirven para el embutido en la madera de tornillos de cabeza avellanada. Se utilizan después de haber hecho el orificio para el tornillo con broca normal. Para madera las hay manuales (con mango). Si se utilizan con taladro eléctrico es muy recomendable utilizar un soporte vertical.
5-.CORONAS O BROCAS DE CAMPANA
Para hacer orificios de gran diámetro, se utilizan las coronas o brocas de campana. Estas brocas las hay para todo tipo de materiales (metales, obra, madera, cristal). Consisten en una corona dentada en cuyo centro suele haber fijada una broca convencional que sirve para el centrado y guía del orificio. La más utilizada en bricolaje es la de la siguiente foto, que incluye variedad de diámetros en una sola corona.
VAMOS A VER LAS MEDIDAS DE SEGURIDAD AL TALADRAR:
1.- Protegerse la vista con gafas adecuadas. Normalmente no pasará nada, pero ante la posibilidad de que una esquirla o viruta se introduzca en un ojo, conviene no pasar por alto esta medida de protección.
2.- También es muy importante utilizar la broca adecuada al material a trabajar, pues de lo contrario, aparte de que no se realizará bien el trabajo, podemos tener un accidente.
3.- Nunca forzar en exceso la máquina y mantenerla siempre perfectamente sujeta durante el taladrado, si es posible mediante un soporte vertical.
4.- Sujetar firmemente la pieza a trabajar. Sobre todo las piezas pequeñas, láminas o chapas delgadas conviene que estén perfectamente sujetas, ya que al ser ligeras, se puede producir un efecto de tornillo por el cual en el momento que atravesamos la pieza, ésta sube por la broca pudiendo dañar las manos u otra parte del cuerpo.
5.- Apagar la máquina (mejor desenchufarla) para un cambio de broca o limpieza de la misma
6.- Por último, no conviene olvidar las medidas de seguridad comunes a todos los aparatos eléctricos (no ponerlos cerca de fuentes de humedad o calor, no tirar del cable, etc).
PASAMOS AL APARTADO DE LAS ROSCAS...:
El roscado consiste en la mecanización helicoidal interior (tuercas) y exterior (tornillos) sobre una superficie cilíndrica. Este tipo de sistemas de unión y sujeción (roscas) está presente en todos los sectores industriales en los que se trabaja con materia metálica.
La superficie roscada es una superficie helicoidal, engendrada por un perfil determinado, cuyo plano contiene el eje y describe una trayectoria helicoidal cilíndrica alrededor de este eje.
El roscado se puede efectuar con herramientas manuales o se puede efectuar en máquinas tanto taladradoras y fresadoras, como en tornos. Para el roscado manual se utilizan machos y terrajas.
Los machos y terrajas son herramientas de corte usadas para mecanizar las roscas de tornillos y tuercas en componentes sólidos tales como, metales, madera, y plástico.
MACHO DE ROSCAR:
Un macho se utiliza para roscar la parte hembra del acoplamiento (por ejemplo una tuerca). Una terraja se utiliza para roscar la porción macho del par de acoplamiento (por ejemplo un perno).
TERRAJA:
En las industrias y talleres de mecanizado es más común roscar agujeros en el cual se atornilla un perno que crear el tornillo que se atornilla en un agujero, porque generalmente los tornillos se adquieren en las ferreterías y su producción industrial tiene otro proceso diferente. Por esta razón los machos están más a menudo disponibles y se utilizan más.
CARACTERÍSTICAS DE UNA ROSCA:
Tipo de rosca: Hay diferentes tipos de rosca que difieren en la forma geométrica de su filete, pueden ser triangulares, cuadrada, trapezoidal, redonda, diente de sierra, etc.
Paso: Es la distancia que hay entre dos filetes consecutivos. Los pasos de rosca están normalizados de acuerdo al sistema de rosca que se aplique.
Diámetro exterior de la rosca: Es el diámetro exterior del tornillo. También están normalizados de acuerdo al sistema de rosca que se utilice.
Diámetro interior o de fondo
Diámetro de flanco o medio
Ángulo de la hélice de la rosca
Los sistemas principales de roscas para tornillos son: MÉTRICA, WHITWORTH, SELLERS, GAS, SAE, UNF, etc. en sus versiones de paso normal o de paso fino.
Vamos a explicar una de las roscas más utilizadas en nuestro mundillo; La rosca métrica.
La rosca métrica está basada en el Sistema Internacional y es una de las roscas más utilizadas en la unión desmontable de piezas mecánicas. El juego que tiene en los vértices del acoplamiento entre el tornillo y la tuerca permite el engrase. Los datos constructivos de esta rosca son los siguientes:
La sección del filete es un triángulo equilátero cuyo ángulo vale 60º
El fondo de la rosca es redondeado y la cresta de la rosca levemente truncada
El lado del triángulo es igual al paso
El ángulo que forma el filete es de 60º
Su diámetro exterior y el paso se miden en milímetros, siendo el paso la longitud que avanza el tornillo en una vuelta completa.
Se expresa de la siguiente forma: ejemplo: M24x3. La M significa rosca métrica, 24 significa el valor del diámetro exterior en m.m. y 3 significa el valor del paso en mm.
Finalizamos la entrada hasta el momento, más "larga" comentando las diferentes fases de el mecanizado básico. Espero que les haya entretenido mi entrada y se hayan enterado de como funcionan las diferentes formas de mecanizar piezas.
Un saludo y hasta la próxima.
viernes, 20 de noviembre de 2015
SOLICITACIONES MECÁNICAS
Hola amigos de Blogger, hoy comenzamos nuestra nueva entrada con un tema que afecta a la forma y propiedad de los materiales. Para comenzar la entrada os introduciré brevemente de que hablaremos hoy, que será sobre las solicitaciones técnicas mecánicas que hacemos a un material.
La acción de las fuerzas sobre los cuerpos y su estructura provoca una serie de cambios internos. Estos efectos se manifiestan como tensiones externas.
Según la dirección y sentido en que actúan las fuerzas que los originan, los esfuerzos se clasifican en: Tracción, Compresión, Flexión, Torsión y Cizalla.
COMENZAMOS CON EL PRIMER ENSAYO, TRACCIÓN:
El ensayo de tracción de un material consiste en someter a una probeta normalizada a un esfuerzo axial de tracción creciente hasta que se produce la rotura de la probeta. Este ensayo mide la resistencia de un material a una fuerza estática o aplicada lentamente.

Evolución de las probetas
rectangulares durante el
ensayo de tracción (la zona central es la que
soporta mayor deformación,
y por esa zona romperá)
En esta imagen podemos ver la resistencia de algunos materiales frente al ensayo de tracción;

SEGUIMOS CON EL ENSAYO DE COMPRESIÓN:
Es un ensayo técnico para determinar la resistencia de un material ante un esfuerzo de compresión. En la mayoría de los casos se realiza con hormigones y metales (sobre todo aceros), aunque puede realizarse sobre cualquier material.
Se suele usar en materiales frágiles.
La resistencia en compresión de todos los materiales siempre es mayor o igual que en tracción.
Se realiza preparando probetas normalizadas que se someten a compresión en una máquina universal.

Aqui podemos ver el comportamiento frente a la compresión en algunos materiales;

SEGUIMOS CON EL ENSAYO DE FLEXIÓN:
Al aplicar dos fuerzas perpendiculares a la longitud, en la misma dirección y sentido, el cuerpo tiende a doblarse.

Éste tipo de ensayo lo podemos ver muy comúnmente en una viga, apoyamos la viga en sus dos extremos, y ponemos una carga en mitad de ella, así conseguiremos un ensayo de flexión.
COMENZAMOS CON EL ENSAYO DE TORSIÓN:
Al aplicar dos fuerzas perpendiculares a la longitud, en la misma dirección y sentido contrario, el cuerpo tiende a retorcerse.

Un ejemplo de torsión lo tenemos en nuestras propias narices todos los días, en nuestros coches, las llamadas barras de torsión que llevamos debajo de capó.
La barra de torsión es de un acero especial para muelles, de sección redonda o cuadrangular y cuyos extremos se hallan fijados, uno, en un punto rígido y el otro en un punto móvil, donde se halla la rueda. En las oscilaciones de la carretera la rueda debe vencer el esfuerzo de torsión de la barra.

ACABAMOS LA ENTRADA DE HOY CON LA CIZALLA:
Al aplicar dos fuerzas perpendiculares a la longitud , en la misma dirección y sentido contrario, el cuerpo tiende a cortarse.

Otra técnica que vemos muy amenudo en nuestro día a día con simplemente unas tijeras para cortar un cacho de papel.

Bueno con ésto acabamos la entrada de hoy y espero que mis lectores se hallan enterado lo máximo posible sobre éstos esfuerzos a los que sometemos a los materiales y cómo se comportan ellos mismos.
Un saludo.
La acción de las fuerzas sobre los cuerpos y su estructura provoca una serie de cambios internos. Estos efectos se manifiestan como tensiones externas.
Según la dirección y sentido en que actúan las fuerzas que los originan, los esfuerzos se clasifican en: Tracción, Compresión, Flexión, Torsión y Cizalla.
COMENZAMOS CON EL PRIMER ENSAYO, TRACCIÓN:
El ensayo de tracción de un material consiste en someter a una probeta normalizada a un esfuerzo axial de tracción creciente hasta que se produce la rotura de la probeta. Este ensayo mide la resistencia de un material a una fuerza estática o aplicada lentamente.

Evolución de las probetas
rectangulares durante el
ensayo de tracción

soporta mayor deformación,
y por esa zona romperá)
En esta imagen podemos ver la resistencia de algunos materiales frente al ensayo de tracción;

SEGUIMOS CON EL ENSAYO DE COMPRESIÓN:
Es un ensayo técnico para determinar la resistencia de un material ante un esfuerzo de compresión. En la mayoría de los casos se realiza con hormigones y metales (sobre todo aceros), aunque puede realizarse sobre cualquier material.
Se suele usar en materiales frágiles.
La resistencia en compresión de todos los materiales siempre es mayor o igual que en tracción.
Se realiza preparando probetas normalizadas que se someten a compresión en una máquina universal.

Aqui podemos ver el comportamiento frente a la compresión en algunos materiales;

SEGUIMOS CON EL ENSAYO DE FLEXIÓN:
Al aplicar dos fuerzas perpendiculares a la longitud, en la misma dirección y sentido, el cuerpo tiende a doblarse.

Éste tipo de ensayo lo podemos ver muy comúnmente en una viga, apoyamos la viga en sus dos extremos, y ponemos una carga en mitad de ella, así conseguiremos un ensayo de flexión.
COMENZAMOS CON EL ENSAYO DE TORSIÓN:
Al aplicar dos fuerzas perpendiculares a la longitud, en la misma dirección y sentido contrario, el cuerpo tiende a retorcerse.

Un ejemplo de torsión lo tenemos en nuestras propias narices todos los días, en nuestros coches, las llamadas barras de torsión que llevamos debajo de capó.
La barra de torsión es de un acero especial para muelles, de sección redonda o cuadrangular y cuyos extremos se hallan fijados, uno, en un punto rígido y el otro en un punto móvil, donde se halla la rueda. En las oscilaciones de la carretera la rueda debe vencer el esfuerzo de torsión de la barra.

ACABAMOS LA ENTRADA DE HOY CON LA CIZALLA:
Al aplicar dos fuerzas perpendiculares a la longitud , en la misma dirección y sentido contrario, el cuerpo tiende a cortarse.
Otra técnica que vemos muy amenudo en nuestro día a día con simplemente unas tijeras para cortar un cacho de papel.

Bueno con ésto acabamos la entrada de hoy y espero que mis lectores se hallan enterado lo máximo posible sobre éstos esfuerzos a los que sometemos a los materiales y cómo se comportan ellos mismos.
Un saludo.
jueves, 5 de noviembre de 2015
VISTA EN 3D, ALZADO, PLANTA Y PERFIL
Hola amigos Bloggeros!! Hoy os traigo una nueva entrada, pero ésta vez sobre una práctica, las vistas.
AQUÍ TENEMOS LA PRIMERA PIEZA EN 3D, CON SU ALZADO, PLANTA Y PERFIL.

Y AQUÍ OS ENSEÑO LA SEGUNDA VISTA.

Espero que os halla gustado mi nueva entrada, ésta vez sobre las vistas de una pieza dibujadas con el programa SkechtUp.
martes, 27 de octubre de 2015
Dibujo Técnico
-Buenas tardes a todos mis lectores, estas leyendo mi nueva entrada de este blog sobre la asignatura de EAFNE.
-Bueno, al lío. En esta entrada de hoy vamos a hablar sobre el dibujo técnico, su necesidad, representación...

Los objetos, piezas, máquinas, edificios... se suelen representar en planta (vista superior, vista de techo, planta de piso, cubierta, entre otros ), alzado (vista frontal o anterior) y lateral (acotaciones); son necesarias un mínimo de dos proyecciones (vistas del objeto) para aportar información útil del objeto,dependiendo esto de la complejidad del mismo.
Por lo tanto, el dibujo técnico es una herramienta indispensable para el diseño de cualquier cosa que nos propongamos.
Continuamos con otro punto de nuestra entrada de hoy...

Boceto: es un dibujo hecho a mano alzada de la primera idea que tenemos de un objeto. Se representa en tres dimensiones, sin detalles y sin medidas.
Croquis: es el paso siguiente al boceto. Es un dibujo a mano alzada con más datos que el boceto. En él podemos incluir: medidas, detalles, materiales, modo de unión, función de cada pieza, funcionamiento...
Cuando ya tenemos una idea dibujada con ``mas o menos´´ todos los detalles procederemos a realizar nuestro dibujo técnico con todo tipo de detalles, que llamaremos, plano.
Vamos a proceder con los sistemas de representación del dibujo técnico..
Los objetos tienen dimensiones: anchura, altura y profundidad; cuando los representamos gráficamente en una superficie plana, solo se pueden observar dos de las dimensiones fundamentales: la anchura y la altura, para poder representar la profundidad (tercera dimensión), se han ideado procedimientos que se llaman sistemas de representación.
Estos sistemas de representación son muy importantes porque con ellos se puede dar una representación bastante exacta de los objetos existentes o por diseñar.
Sistema diédrico o de proyección ortogonal: Se denomina proyección ortogonal al sistema de proyección en donde todos los rayos proyectantes son perpendiculares al plano de proyección. Consiste en representar cada uno de los lados del objeto por separado, para detallar y dimensionar debidamente.
También es conocida como proyección Diédrica.
Generalmente son tres las vistas principales en el sistema de proyección ortogonal, estas vistas son: la vista Frontal, las vista superior y una de las vistas laterales.
La vista frontal debe ser la que contenga el mayor número de detalles, en forma y dimensión; para empezar a dibujar se recomienda iniciar de la vista frontal, luego la vista superior y, finalmente, una de las vistas laterales elegidas.
Los contornos y aristas ocultas, se representan con líneas segmentadas.
En la proyección ortogonal, existe una correspondencia obligada entre las diferentes vistas,
se dibujan al mismo nivel de correspondencia. Así estarán relacionadas:
a) La vista Frontal, superior, la vista inferior y la vista posterior, coincidiendo en anchuras.
b) La vista Frontal, la vista lateral derecha, la vista lateral izquierda y la vista posterior, coincidiendo en alturas.
c) La superior, la vista lateral izquierda, la vista lateral derecha y la vista inferior, coincidiendo en profundidad.
Perspectiva axonométrica: Consiste en representar elementos geométricos o volúmenes en un plano, mediante proyección ortogonal referida a tres ejes ortogonales, de tal forma que conserven sus proporciones en las tres direcciones del espacio: altura, anchura y longitud. Los ejes del plano proyectante guardan entre sí 120º en la perspectiva isométrica, un caso particular de la perspectiva axonométrica. Si los ejes guardan entre si 90º y 135º, se denomina perspectiva caballera. (Son las proyecciones ortogonales de un punto en el espacio sobre los tres planos de referencia.
Perspectiva cónica: La perspectiva cónica, también llamada lineal, es el sistema de representación que más se asemeja a la visión humana, es por esto por lo que es usado para dotar al dibujo de una sensación de realidad, ya que se logra una aparente profundidad que nos permite valorar la posición particular de cada forma en el espacio.
Comenzamos a hablar sobre la Normalización:
Primeramente debemos de saber que la normalización es la técnica con al que podemos mostrar los dibujos de una manera mas precisa, mas real, esto se hace con técnicas que debemos de aprender, y que nos facilitan la manera de hacer estos dichos trazos.
La normalización consiste en que los dibujos que realicemos sean más precisos. Definiéndola, se podría decir así, es la técnica en la que nos explica como hacer de un dibujo algo más exacto.
Y la aplicación de esta palabra, normalización del dibujo técnico, sería en las industrias al hacer proyectos donde queremos ver los planos, y así veríamos el modelo de una forma mas clara, y no tendríamos problemas para imaginarlo, otro ejemplo de en donde se aplicaría serían: planos para construir casas, edificios, construir carreteras, construir puentes, etc.
En diversos campos del conocimiento y de la industria es necesario representar un objeto suministrando todos los datos técnicos de importancia. Hay que mostrar su forma aparente y hacer comprensibles sus partes interiores mediante un dibujo analítico basado en algunas convenciones que se expongo a continuación.
 La representación de un objeto simple se hace por medio de dos proyecciones ortogonales.
Las aristas y contornos vistos se proyectan en trazos continuos y gruesos.
Las aristas y contornos ocultos se representan con trazos cortos y discontinuos.
Cuando el objeto tiene ejes o planos de simetría, se representan con un trazo mixto fino.
Si la forma de los objetos es compleja, puede ser representada con seis proyecciones, cuyos nombres corresponden a los distintos puntos de vista.
Generalmente, no son necesarias las seis vistas. Las proyecciones que más se utilizan son: la frente, la de abajo, y la de derecha o izquierda.
Pasamos a otro apartado de nuestra entrada de hoy, las acotaciones:
 La acotación es el proceso de anotar, mediante líneas, cifras, signos y símbolos, las mediadas de un objeto, sobre un dibujo previo del mismo, siguiendo una serie de reglas y convencionalismos, establecidos mediante normas.
La acotación es el trabajo más complejo del dibujo técnico, ya que para una correcta acotación de un dibujo, es necesario conocer, no solo las normas de acotación, sino también, el proceso de fabricación de la pieza, lo que implica un conocimiento de las máquinas-herramientas a utilizar para su mecanizado. Para una correcta acotación, también es necesario conocer la función adjudicada a cada dibujo, es decir si servirá para fabricar la pieza, para verificar las dimensiones de la misma una vez fabricada, etc..
Por todo ello, aquí daremos una serie de normas y reglas, pero será la práctica y la experiencia la que nos conduzca al ejercicio de una correcta acotación.
En el proceso de acotación de un dibujo, además de la cifra de cota, intervienen líneas y símbolos, que variarán según las características de la pieza y elemento a acotar.
Todas las líneas que intervienen en la acotación, se realizarán con el espesor más fino de la serie utilizada.
Los elementos básicos que intervienen en la acotación son:
Líneas de cota: Son líneas paralelas a la superficie de la pieza objeto de medición.
Cifras de cota: Es un número que indica la magnitud. Se sitúa centrada en la línea de cota. Podrá situarse en medio de la línea de cota, interrumpiendo esta, o sobre la misma, pero en un mismo dibujo se seguirá un solo criterio. Símbolo de final de cota: Las líneas de cota serán terminadas en sus extremos por un símbolo, que podrá ser una punta de flecha, un pequeño trazo oblicuo a 45º o un pequeño círculo.

Líneas auxiliares de cota: Son líneas que parten del dibujo de forma perpendicular a la superficie a acotar, y limitan la longitud de las líneas de cota. Deben sobresalir ligeramente de las líneas de cota, aproximadamente en 2 mm. Excepcionalmente, como veremos posteriormente, pueden dibujarse a 60º respecto a las líneas de cota.
Líneas de referencia de cota: Sirven para indicar un valor dimensional, o una nota explicativa en los dibujos, mediante una línea que une el texto a la pieza. Las líneas de referencia, terminarán:
En flecha, las que acaben en un contorno de la pieza.
En un punto, las que acaben en el interior de la pieza. Sin flecha ni punto, cuando acaben en otra línea.
La parte de la línea de referencia donde se rotula el texto, se dibujará paralela al elemento a acotar, si este no quedase bien definido, se dibujará horizontal, o sin línea de apoyo para el texto.
Símbolos: En ocasiones, a la cifra de cota le acompaña un símbolo indicativo de características formales de la pieza, que simplifican su acotación, y en ocasiones permiten reducir el número de vistas necesarias, para definir la pieza. Los símbolos más usuales son:

Pasamos a otro apartado dentro de nuestro tema de hoy, LAS ESCALAS:
 La representación de objetos a su tamaño natural no es posible cuando éstos son muy grandes o cuando son muy pequeños. En el primer caso, porque requerirían formatos de dimensiones poco manejables y en el segundo, porque faltaría claridad en la definición de los mismos.
Esta problemática la resuelve la ESCALA, aplicando la ampliación o reducción necesarias en cada caso para que los objetos queden claramente representados en el plano del dibujo.
Se define la ESCALA como la relación entre la dimensión dibujada respecto de su dimensión real.
La planificación de procesos de una pieza mecánica consiste en la preparación de un plan que especifica las rutas de proceso, operaciones, máquinas herramientas, elementos de fijación y herramientas para fabricar la pieza. La preparación de estos planes es una tarea compleja porque requiere el manejo de una base de conocimientos formada por una gran cantidad de datos, reglas y ecuaciones, con el objeto de encontrar los planes más eficientes y/o económicos.
Bueno amigos de Blogger, hasta aquí llega la presentación de hoy. Esperemos que se hayan enterado de todo lo que hemos hablado aquí arriba y les haya gustado. Un saludo, y nos vemos en la próxima. :D
-Bueno, al lío. En esta entrada de hoy vamos a hablar sobre el dibujo técnico, su necesidad, representación...
¿Qué es el dibujo técnico?El dibujo técnico es un sistema de representación gráfica de diversos tipos de objetos, con el propósito de proporcionar información suficiente para facilitar su análisis, ayudar a elaborar su diseño y posibilitar su futura construcción y mantenimiento. Suele realizarse con la ayuda de medios informatizados o, directamente, sobre el papel u otros soportes planos.

Los objetos, piezas, máquinas, edificios... se suelen representar en planta (vista superior, vista de techo, planta de piso, cubierta, entre otros ), alzado (vista frontal o anterior) y lateral (acotaciones); son necesarias un mínimo de dos proyecciones (vistas del objeto) para aportar información útil del objeto,dependiendo esto de la complejidad del mismo.
Por lo tanto, el dibujo técnico es una herramienta indispensable para el diseño de cualquier cosa que nos propongamos.
Continuamos con otro punto de nuestra entrada de hoy...
Concreción de un diseño en su fase de desarrollo distintos tipos de dibujo de la idea al diseño técnicoExisten dos pasos previos antes de realizar nuestro dibujo técnico, nuestra primera toma de contacto con el dibujo, que llamamos boceto, y el siguiente paso, un poco mas detallado, el croquis.

Boceto: es un dibujo hecho a mano alzada de la primera idea que tenemos de un objeto. Se representa en tres dimensiones, sin detalles y sin medidas.
Croquis: es el paso siguiente al boceto. Es un dibujo a mano alzada con más datos que el boceto. En él podemos incluir: medidas, detalles, materiales, modo de unión, función de cada pieza, funcionamiento...
Cuando ya tenemos una idea dibujada con ``mas o menos´´ todos los detalles procederemos a realizar nuestro dibujo técnico con todo tipo de detalles, que llamaremos, plano.
Vamos a proceder con los sistemas de representación del dibujo técnico..
Los objetos tienen dimensiones: anchura, altura y profundidad; cuando los representamos gráficamente en una superficie plana, solo se pueden observar dos de las dimensiones fundamentales: la anchura y la altura, para poder representar la profundidad (tercera dimensión), se han ideado procedimientos que se llaman sistemas de representación.
Estos sistemas de representación son muy importantes porque con ellos se puede dar una representación bastante exacta de los objetos existentes o por diseñar.
Son tres los sistemas de representación:
Sistema diédrico o de proyección ortogonal: Se denomina proyección ortogonal al sistema de proyección en donde todos los rayos proyectantes son perpendiculares al plano de proyección. Consiste en representar cada uno de los lados del objeto por separado, para detallar y dimensionar debidamente.
También es conocida como proyección Diédrica.

Generalmente son tres las vistas principales en el sistema de proyección ortogonal, estas vistas son: la vista Frontal, las vista superior y una de las vistas laterales.
La vista frontal debe ser la que contenga el mayor número de detalles, en forma y dimensión; para empezar a dibujar se recomienda iniciar de la vista frontal, luego la vista superior y, finalmente, una de las vistas laterales elegidas.
Los contornos y aristas ocultas, se representan con líneas segmentadas.
En la proyección ortogonal, existe una correspondencia obligada entre las diferentes vistas,
se dibujan al mismo nivel de correspondencia. Así estarán relacionadas:
a) La vista Frontal, superior, la vista inferior y la vista posterior, coincidiendo en anchuras.
b) La vista Frontal, la vista lateral derecha, la vista lateral izquierda y la vista posterior, coincidiendo en alturas.
c) La superior, la vista lateral izquierda, la vista lateral derecha y la vista inferior, coincidiendo en profundidad.
Perspectiva axonométrica: Consiste en representar elementos geométricos o volúmenes en un plano, mediante proyección ortogonal referida a tres ejes ortogonales, de tal forma que conserven sus proporciones en las tres direcciones del espacio: altura, anchura y longitud. Los ejes del plano proyectante guardan entre sí 120º en la perspectiva isométrica, un caso particular de la perspectiva axonométrica. Si los ejes guardan

Perspectiva cónica: La perspectiva cónica, también llamada lineal, es el sistema de representación que más se asemeja a la visión humana,

Comenzamos a hablar sobre la Normalización:
Primeramente debemos de saber que la normalización es la técnica con al que podemos mostrar los dibujos de una manera mas precisa, mas real, esto se hace con técnicas que debemos de aprender, y que nos facilitan la manera de hacer estos dichos trazos.
La normalización consiste en que los dibujos que realicemos sean más precisos. Definiéndola, se podría decir así, es la técnica en la que nos explica como hacer de un dibujo algo más exacto.
Y la aplicación de esta palabra, normalización del dibujo técnico, sería en las industrias al hacer proyectos donde queremos ver los planos, y así veríamos el modelo de una forma mas clara, y no tendríamos problemas para imaginarlo, otro ejemplo de en donde se aplicaría serían: planos para construir casas, edificios, construir carreteras, construir puentes, etc.

En diversos campos del conocimiento y de la industria es necesario representar un objeto suministrando todos los datos técnicos de importancia. Hay que mostrar su forma aparente y hacer comprensibles sus partes interiores mediante un dibujo analítico basado en algunas convenciones que se expongo a continuación.
Proyecciones normalizadas.

Las aristas y contornos vistos se proyectan en trazos continuos y gruesos.
Las aristas y contornos ocultos se representan con trazos cortos y discontinuos.
Cuando el objeto tiene ejes o planos de simetría, se representan con un trazo mixto fino.
Si la forma de los objetos es compleja, puede ser representada con seis proyecciones, cuyos nombres corresponden a los distintos puntos de vista.
Generalmente, no son necesarias las seis vistas. Las proyecciones que más se utilizan son: la frente, la de abajo, y la de derecha o izquierda.
Pasamos a otro apartado de nuestra entrada de hoy, las acotaciones:

La acotación es el trabajo más complejo del dibujo técnico, ya que para una correcta acotación de un dibujo, es necesario conocer, no solo las normas de acotación, sino también, el proceso de fabricación de la pieza, lo que implica un conocimiento de las máquinas-herramientas a utilizar para su mecanizado. Para una correcta acotación, también es necesario conocer la función adjudicada a cada dibujo, es decir si servirá para fabricar la pieza, para verificar las dimensiones de la misma una vez fabricada, etc..
Por todo ello, aquí daremos una serie de normas y reglas, pero será la práctica y la experiencia la que nos conduzca al ejercicio de una correcta acotación.
En el proceso de acotación de un dibujo, además de la cifra de cota, intervienen líneas y símbolos, que variarán según las características de la pieza y elemento a acotar.
Todas las líneas que intervienen en la acotación, se realizarán con el espesor más fino de la serie utilizada.
Los elementos básicos que intervienen en la acotación son:
Líneas de cota: Son líneas paralelas a la superficie de la pieza objeto de medición.
Cifras de cota: Es un número que indica la magnitud. Se sitúa centrada en la línea de cota. Podrá situarse en medio de la línea de cota, interrumpiendo esta, o sobre la misma, pero en un mismo dibujo se seguirá un solo criterio.


Líneas auxiliares de cota: Son líneas que parten del dibujo de forma perpendicular a la superficie a acotar, y limitan la longitud de las líneas de cota. Deben sobresalir ligeramente de las líneas de cota, aproximadamente en 2 mm. Excepcionalmente, como veremos posteriormente, pueden dibujarse a 60º respecto a las líneas de cota.
Líneas de referencia de cota: Sirven para indicar un valor dimensional, o una nota explicativa en los dibujos, mediante una línea que une el texto a la pieza. Las líneas de referencia, terminarán:
En flecha, las que acaben en un contorno de la pieza.
En un punto, las que acaben en el interior de la pieza.

La parte de la línea de referencia donde se rotula el texto, se dibujará paralela al elemento a acotar, si este no quedase bien definido, se dibujará horizontal, o sin línea de apoyo para el texto.
Símbolos: En ocasiones, a la cifra de cota le acompaña un símbolo indicativo de características formales de la pieza, que simplifican su acotación, y en ocasiones permiten reducir el número de vistas necesarias, para definir la pieza. Los símbolos más usuales son:

Pasamos a otro apartado dentro de nuestro tema de hoy, LAS ESCALAS:

Esta problemática la resuelve la ESCALA, aplicando la ampliación o reducción necesarias en cada caso para que los objetos queden claramente representados en el plano del dibujo.
Se define la ESCALA como la relación entre la dimensión dibujada respecto de su dimensión real.
Planificación de piezas y su representación para producción.
La planificación de procesos de una pieza mecánica consiste en la preparación de un plan que especifica las rutas de proceso, operaciones, máquinas herramientas, elementos de fijación y herramientas para fabricar la pieza. La preparación de estos planes es una tarea compleja porque requiere el manejo de una base de conocimientos formada por una gran cantidad de datos, reglas y ecuaciones, con el objeto de encontrar los planes más eficientes y/o económicos.
Bueno amigos de Blogger, hasta aquí llega la presentación de hoy. Esperemos que se hayan enterado de todo lo que hemos hablado aquí arriba y les haya gustado. Un saludo, y nos vemos en la próxima. :D
Suscribirse a:
Entradas (Atom)